


Xarunta Mashiinka ee Shan-dhidib leh FH135P
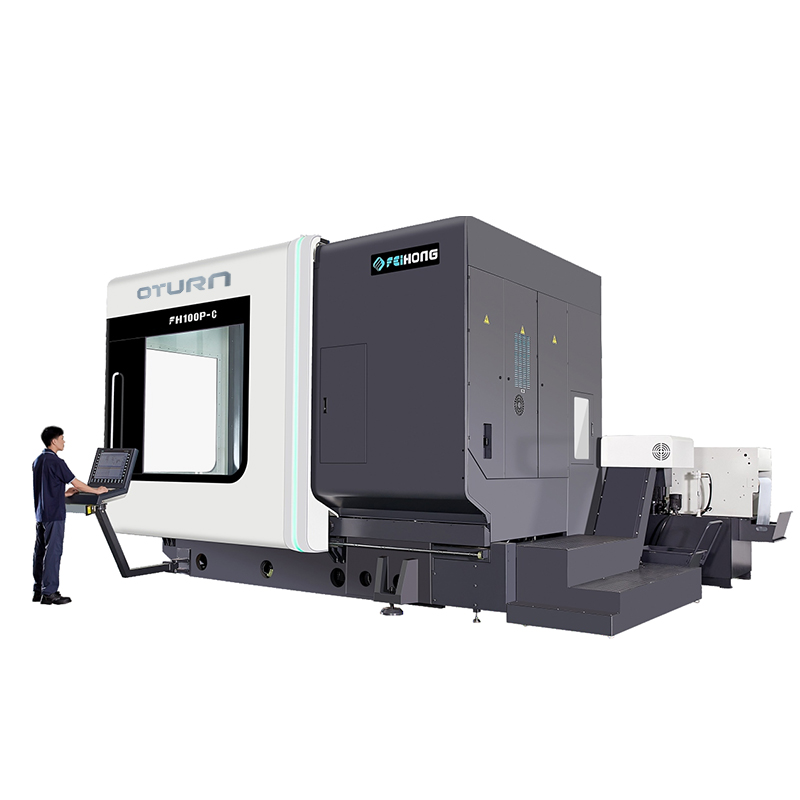
Shan-dhidibisku marxarunta farsamaynta
XYZ dhidibka toosan ee boolal qaboojin godan
B\C usheeda wareega DD gudbinta darawalka tooska ah
Nidaamka cabbirka qiimaha dhammaystiran ee wareegga xiran oo buuxa
Qaabeynta ugu weyn
Jadwalka shaqada ee qalabka caadiga ah (fadlan tixraac shaqada kantaroolka ee qaybta kantaroolka korontada)
| No | Shay | Cutubka | Tirada |
| 1. | shubidda macdanta FH mainframe | Dejin | 1 |
| 2. | Nidaamka xakamaynta Siemens ONE | Dejin | 1 |
| 3. | Shaashad: 21.5 inji ah guddi shaashad taabasho ah | Dejin | 1 |
| 4. | Madaxa lulid-shaqo badan leh oo FH shan-dhidib leh (dhidibka B) | Dejin | 1 |
| 5. | FH-DGZX-28010/42B2 Wareegga korontada ee shiidi (shaqada leexashada ee gaashaanka ku jirta) | PC | 1 |
| 6. | Kubadaha Kubadda Qaboojiyaha ee X/Y/Z ee Godan | PCS | 3 |
| 7. | Shaxda Rotary-ka ee Shidaalka Tooska ah (dhidibka C) | Dejin | 1 |
| 8. | dhidibka B RCN8380 29 bits codeeye dhammaystiran | PC | 1 |
| 9. | dhidibka C RCN2580 28 bits codeeye dhammaystiran | PC | 1 |
| 10. | Slides-ka Toosan ee Rullaluistemadka INA | Qaybaha | 7 |
| 11. | Nidaamka qaboojinta biyaha isbuunyada | Dejin | 1 |
| 12. | Buufinta biyaha giraanta mashiinka | Dejin | 1 |
| 13. | Buufin biyo ah oo shan dhidib leh, afuufin bisex ah | Dejin | 1 |
| 14. | Nidaamka isku xirka badbaadada albaabka hore iyo dhinaca shaqada | Dejin | 1 |
| 15. | Nalalka weelka shaqada ee aan biyuhu karin | PCS | 2 |
| 16. | Saldhigga Haydarooliga | Dejin | 1 |
| 17. | Qalabka saliida quudinta ee dhexe ee dhexe | Dejin | 1 |
| 18. | Nadaafadda dhinaca hawlgalka qoriga biyaha iyo qoriga hawada | Dejin | 1 |
| 19. | Nidaamka dareeraha jarista (CTS 25bar) | Dejin | 1 |
| 20. | Bir bir ah oo si buuxda u xiran | Dejin | 1 |
| 21. | Sanduuqa Hawlgalka | Dejin | 1 |
| 22. | Qaboojiyaha hawada ee sanduuqa korontada | Dejin | 1 |
| 23. | Giraangiraha elektaroonigga ah ee Siemens | PC | 1 |
| 24. | Badhanka sii deynta qalabka wareegga ee cagta ku shaqeeya | PC | 1 |
| 25. | Iftiin saddex-midab leh oo mashiinka ah | Dejin | 1 |
| 26. | Joornaalada qalabka HSK-A63 ee 40PCS iyo nidaamka ATC ee servo | Dejin | 1 |
| 27. | Miisaanka shabagga saddex-dhidibka X/Y/Z | Qaybaha | 3 |
| 28. | Gaariga Chip-ka ee Wareega ah iyo Gaariga Chip-ka ee Qaboojiyaha ah ee Dambe | Dejin | 1 |
| 29. | Qalabka Baaritaanka Infrared-ka ee Renishaw OMP60 | Dejin | 1 |
| 30. | Qalabka dejinta qalabka Renishaw NC4F230 | Dejin | 1 |
| 31. | Baalashooyinka heerka aasaaska iyo boolal aasaasi ah | Dejin | 1 |
| 32. | Buug-gacmeed farsamo | Dejin | 1 |
Halbeegga
| Moodel | Cutubka | FH135P |
| Safar | ||
| Safarka X dhidibka | mm | 1450 |
| Safarka dhidibka Y | mm | 1450 |
| Safarka dhidibka Z | mm | 1000 |
| Masaafada u dhaxaysa sanka dunduleelka ilaa dusha miiska shaqada | mm | 160-1160 |
| Madaxa shiidi toosan | mm | 30-1030 |
| Xawaaraha quudinta/dhaqdhaqaaqa degdega ah | m/daqiiqad | 40 |
| Xoogga quudinta | KN | 10 |
| Miiska wareega (dhidibka C) | ||
| Cabbirka miiska shaqada | mm | Ø1400x1300 |
| Culayska ugu badan ee miiska (shiididda) | kg | 4000 |
| Miiska shiididda xawaaraha ugu badan. | rpm | 50 |
| Xagasha ugu yar ee kala-qaybsanaanta | ° | 0.001 |
| Xuddunta la qiimeeyay | Nm | 1330 |
| Xuddunta ugu badan | Nm | 2630 |
| Madaxa milling-ka CNC (dhidibka B) | ||
| Kala duwanaanshaha wareegga (0=toosan/180=horizontal) | ° | -15~180 |
| Socodka degdega ah iyo heerka quudinta | rpm | 50 |
| Xagasha ugu yar ee kala-qaybsanaanta | ° | 0.001 |
| Xuddunta la qiimeeyay | Nm | 1050 |
| Xuddunta ugu badan | Nm | 2130 |
| Spindle | ||
| Xawaaraha dunmiiqa | rpm | 10000 |
| Awoodda isbaarada (S1) | Kw | 42/58 |
| Wareegga isbaarada (S1/S6) | Nm | 215/350 |
| Isgoyska |
| HSKA100 |
| Joornaalka Qalabka | ||
| Is-dhexgalka Qalabka |
| HSKA100 |
| Awoodda majaladda qalabka | PCS | 40 |
| Dhexroorka ugu badan ee qalabka/dhererka/miisaanka |
| Ø135/300/12 |
| Waqtiga beddelka qalabka (qalabka ilaa qalabka) | S | 4 |
| Qalabka cabbiraadda | ||
| Baaritaanka Infrared | Renishaw OMP60 | |
| Qalabka ogaanshaha qalabka ee aagga shaqada | Renishaw NC4F230 | |
| Saxnaanta booska (ISO230-2 iyo VDI3441) | ||
| Saxnaanta booska X/Y/Z | mm | 0.006 |
| Saxnaanta booska ku celcelinta X/Y/Z | mm | 0.004 |
| Saxnaanta booska B/C |
| 8" |
| B/C Saxnaanta booska ku celcelinta |
| 4" |
| Xakameeyaha CNC | ||
| Nidaamka CNC |
| Siemens ONE |
Tilmaamaha Mashiinka Ugu Muhiimsan | Qaab-dhismeedka Adag ee Ugu Fiican
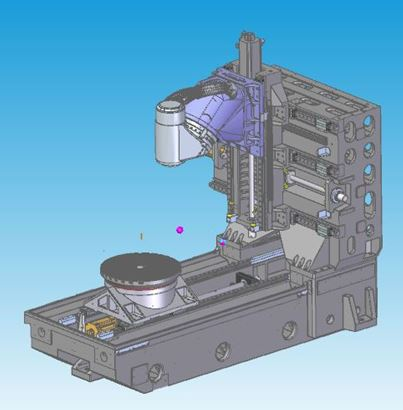
Tilmaamaha Naqshadeynta | Naqshadeynta Falanqaynta Siligga Mashiinka ee ugu Fiican
◆Qaab-dhismeedka shubka thermosymmetrical ee nooca sanduuqa oo buuxa, iyadoo la adeegsanayo birta la shubay ee heerka sare ah ee Meehanite
◆Daawaynta gabowga dabiiciga ah iyo dabacsanaanta si loo baabi'iyo walbahaarka gudaha
◆Girga dabiiciga ah ee soo noqnoqda ee qaab-dhismeedka ayaa baabi'iya walbahaarka farsamaynta walxaha
◆Naqshadeynta tiirka aag weyn iyo adkeysi sare leh ee derbiga oo dhan ayaa si wax ku ool ah u hagaajin kara adkeysiga iyo saxnaanta taagan iyo firfircoonida
◆Saddex-dhidib oo qaboojin god leh oo darawalka boolal ah
Isgoyska Korontada
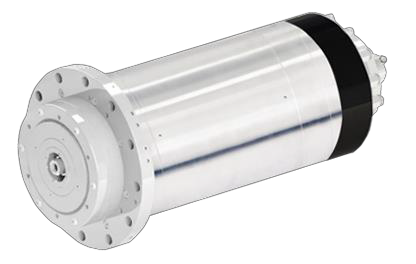
Sifooyinka Naqshadeynta
◆Sida ku cad astaamaha mashiinka, cilmi-baarista iyo horumarinta madaxbannaan iyo wax soo saarka.
◆Godka cidhiidhiga ah ee HSK-A100 waxaa lagu qaatay qaabka FH135P.
◆Qaado nidaamka qaboojinta dibadda si loogu qaboojiyo wareegga, kaas oo si wax ku ool ah u hubin kara isticmaalka wareegga korantada.
Madaxa milling-ka CNC (dhidibka B)
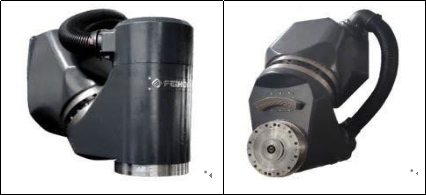
Sifooyinka Naqshadeynta
◆Naqshad iyo wax soo saar madax-bannaan.
◆Silsilad gudbinta matoorka DD ee ku dhex jira oo aan lahayn naqshad dib-u-dhac ah.
◆Astaamaha dardargelinta sare.
◆Muddada ugu gaaban ee u dhaxaysa barta sanka qalabka ee dunta iyo barta taageerada qaab-dhismeedka ayaa ogaanaysa adkaanta ugu badan ee jarista.
◆Qalabka YRT ee weyn wuxuu hagaajiyaa adkaanta.
◆ Waxaa ku qalabaysan nidaamka cabbiraadda encoder-ka wareega ee HEIDENHAIN RCN8380, oo si buuxda u xiran, si loo hubiyo saxnaanta ugu fiican.
◆Naqshadeynta nidaamka qaboojinta ee dhidibka B waxay yareysaa wareejinta kulaylka.
Miiska wareega (Jadwalka dhidibka C)
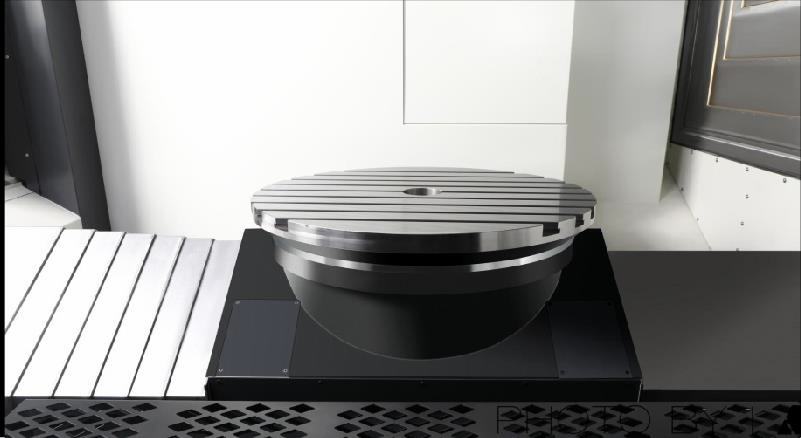
Sifooyinka Naqshadeynta
◆Naqshad iyo wax soo saar madax-bannaan.
◆Silsilad gudbinta matoorka DD ee ku dhex jira oo aan lahayn naqshad dib-u-dhac ah.
◆Astaamaha jawaab celinta dardargelinta sare iyo hoos u dhaca.
◆Qalabka YRT ee weyn wuxuu kordhiyaa adkaanta.
◆Xoogga wadista ee la qiimeeyay ee weyn, booska iyo habaynta oo leh meelaynta miiska iyo qalabka isku xidhka
◆Dabooli baahiyaha shiididda, yaree maaraynta qalabka shaqada iyo hagaajinta saxnaanta badeecada.
◆Waxaa ku qalabaysan nidaamka cabbiraadda cod-bixiyaha wareega ee HEIDENHAIN oo sax ah, oo si buuxda u xiran si loo hubiyo saxnaanta ugu fiican.
◆Naqshadeynta nidaamka qaboojinta si loo yareeyo wareejinta kulaylka.
Nidaamka xakamaynta
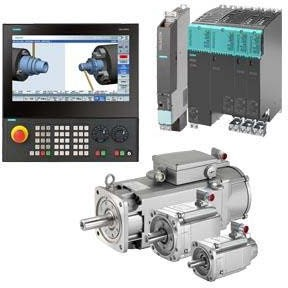
Astaamaha Xulashada
◆Dooro martigeliyaha xakamaynta NCU730.3B ee isku xirka shan-dhidibka (fiiri jadwalka shaqada si aad u hesho faahfaahinta habaynta nidaamka)
◆Iyada oo leh shaqada RTCP
◆Dooro darawalka Siemens S120 oo leh awood xad-dhaaf ah oo 3 jeer ah iyo matoor taxane ah oo 1FT ah oo leh astaamo kinematic sare leh
◆Dooro TCU30.3+ICP427E oo ah martigeliyaha is-dhexgalka HMI, IPC waxay leedahay xawaare kombiyuutar oo sarreeya iyo meel kaydin oo sarreysa
Nidaamka beddelka qalabka otomaatiga ah
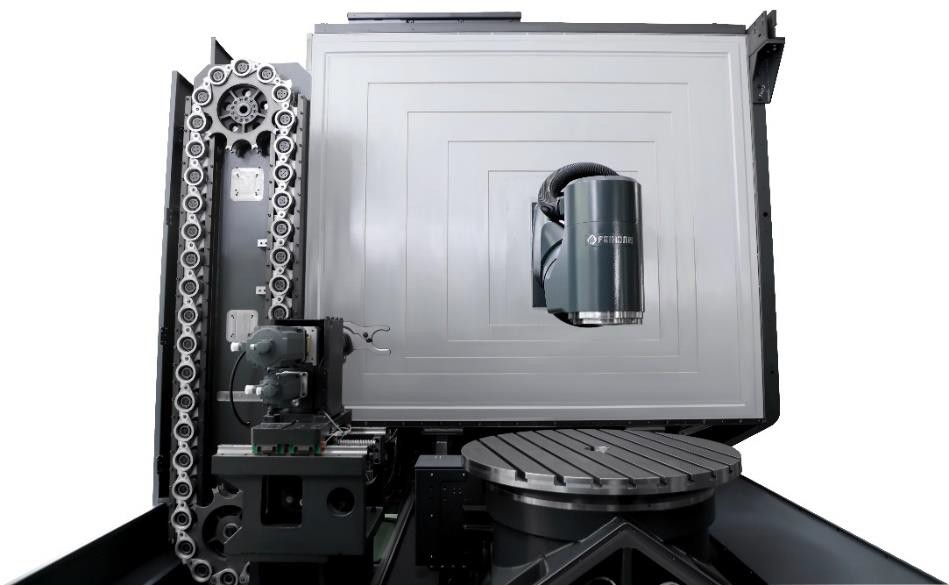
Sifooyinka Naqshadeynta
◆ Naqshadeyn iyo wax soo saar madax-bannaan.
◆ Xulashada qalabka iyo beddelka qalabka isticmaal matoorka servo si aad u xakameyso ficilka terminal-ka, kaas oo ah mid deggan oo sax ah.
◆Iyada oo lagu daray shaqada maaraynta qalabka ee Siemens ONE, maaraynta qalabka oo waxtar badan leh.
Qalabka la qaadi karo
Sifooyinka Naqshadeynta
◆Waxaa ku qalabaysan qalabka dejinta Ransishaw NC4F230R oo leh saxnaan sare.
◆Dejinta qalabka otomaatiga ah ee mashiinka, cusbooneysiinta otomaatiga ah ee magdhowga qalabka.
◆Qalabka dejinta qalabka waa la kor u qaadi karaa oo hoos loo dhigi karaa si loo badbaadiyo booska dusha sare ee wax lagu farsameeyo.
◆Naqshad bir ah oo si buuxda loo shaabadeeyay si looga ilaaliyo qalabka wax lagu dhejiyo inuu waxyeello ka soo gaaro biyaha iyo biraha inta lagu jiro farsamaynta.
Baaritaanka Infrared
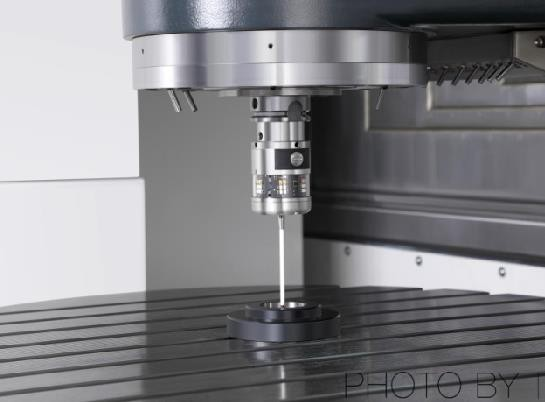
Sifooyinka Naqshadeynta
◆Waxaa ku qalabaysan Renishaw OMP60 Infrared Probe Unit.
◆Iswaafajinta shaqada mashiinka iyo kormeerka cabbirka waxay yareyn kartaa khaladaadka kormeerka gacanta waxayna hagaajin kartaa saxnaanta badeecada iyo hufnaanta habaynta.
◆90% keyd ah waqtiga gargaarka ee diyaaradda.
Muuqaalka
Naqshadeynta daboolka ee xarunta mashiinka FH ee shan-dhidiblaha ah waxay u hoggaansan tahay heerarka badbaadada CE ee adag. Birta xaashida ah ee cufan waxay ka hortagtaa in hawlwadeenku si qalad ah u galo goobta shaqada inta lagu jiro farsamaynta, isla markaana waxay ka hortagtaa isticmaalka dareeraha goynta cadaadiska sare leh ama jajabyada mashiinka, marka laga reebo calaamadda digniinta. , Albaabka hawlgalku waxa kale oo uu ku qalabaysan yahay badhanka badbaadada si looga hortago shilalka inta lagu jiro hawlgalka ama dayactirka. Waxayna leedahay daaqad weyn oo fiiqan, taas oo ku habboon hawlwadeenku inuu fahmo hawlgalka iyo farsamaynta mashiinka.
Nadiifinta
Isticmaal daboolka telescopic-ga iyo birta xaashida ilaalinta si aad u ilaaliso jajabyada la sameeyay inta lagu jiro hawlgalka, iska ilaali jarista daadashada oo waxyeello u geysato farsamooyinka kale.
Iftiiminta
Goobta shaqada waxaa ku qalabaysan laba nal oo LED ah, iftiinka nalalkana waxaa lagu ilaaliyaa meel ka sarreysa 800LUX, taasoo siinaysa jawi shaqo oo dhalaalaya oo ku habboon hawlwadeenka.
Hawlgalka
Dhinaca hawlgalka waxaa ku qalabaysan albaab simbiriirixan oo noociisu kala qaybsan yahay, kaas oo bixiya meel furan oo weyn, taas oo ku habboon in shaqada si xor ah loogu raro oo looga dejiyo saddex jiho iyadoo la adeegsanayo wiishka.
Qaybaha alaabta
-

Xarunta Mashiinka CNC ee Taxanaha VC ee Adkaanta Sare...
-

Tilmaamaha Toosan ee Taxanaha HP Taxanaha Jiifka ah ee Dhaqaaqaya Tiirka...
-

Tilmaamaha Toosan ee Tiirka HT ee Jiifka ah ee Dhaqaaqa...
-

VS Taxanaha Afar-track Culus ee CNC Machining C ...
-

Xarunta Mashiinka CNC ee Taxanaha V oo leh Adkayn Sare
-

Xarunta Mashiinka CNC ee Taxanaha X ee Laba-geeska ah
-

Xarunta Mashiinka CNC ee 5-dhidibka Jiifka ah TKG1600
-

Cent-ka CNC ee toosan ee leexashada iyo shiididda...
-

Xarunta Mashiinka CNC Xawaaraha Sare Taxanaha GM
-

Taxanaha CNC ee Xawaaraha Sare
-

Lathe CNC oo laba-laab ah SK32
-

Xarunta Mashiinka Toosan ee CNC RFTV510 ee loogu talagalay Giraangiraha...